QUY TRÌNH CHẨN ĐOÁN SỰ CỐ, SỬA CHỮA VÀ KIỂM TRA THÔNG SỐ TRỤC CHÍNH MÁY CNC – SPINDLE TECH
CÔNG TY TNHH CÔNG NGHỆ SPINDLE TECH cung cấp giải pháp chẩn đoán, sửa chữa và phục hồi trục chính máy CNC (CNC Spindle), hướng đến việc khôi phục độ chính xác, độ ổn định và hiệu suất vận hành của thiết bị.
Trục chính là một trong những cụm chi tiết quan trọng nhất của máy CNC, ảnh hưởng trực tiếp đến độ chính xác gia công, chất lượng bề mặt sản phẩm, tuổi thọ dao cụ và năng suất sản xuất. Khi trục chính gặp sự cố như rung động, phát tiếng ồn, tăng nhiệt độ, độ đảo lớn hoặc không đạt tốc độ yêu cầu, việc chẩn đoán đúng nguyên nhân và sửa chữa theo quy trình kỹ thuật là yếu tố quyết định chất lượng phục hồi.
Với định hướng chuyên sâu về sửa chữa trục chính CNC, sửa chữa spindle CNC, thay vòng bi spindle, cân bằng động và kiểm tra thông số sau sửa chữa, Spindle Tech chú trọng từng công đoạn từ đánh giá hiện trạng, phân tích hư hỏng, xử lý chi tiết đến chạy thử và kiểm tra chất lượng trước khi bàn giao.
1. Dấu hiệu nhận biết trục chính máy CNC bị hư hỏng
Việc nhận biết sớm các dấu hiệu bất thường giúp doanh nghiệp chủ động bảo trì, hạn chế hư hỏng lan rộng và giảm thời gian dừng máy ngoài kế hoạch.
1.1. Trục chính CNC phát ra tiếng ồn bất thường
Các hiện tượng như tiếng rít, tiếng ù, tiếng lạch cạch hoặc tiếng ồn tăng theo tốc độ quay có thể liên quan đến vòng bi spindle bị mòn, bôi trơn không phù hợp, sai lệch lắp ráp hoặc mất cân bằng cụm quay.
Kỹ thuật viên cần kết hợp kiểm tra tiếng ồn, rung động, nhiệt độ và tình trạng cơ khí để xác định nguyên nhân chính xác.
1.2. Spindle CNC bị rung khi vận hành
Rung động bất thường có thể ảnh hưởng đến chất lượng bề mặt gia công, độ chính xác kích thước và tuổi thọ của dao cụ.
Một số nguyên nhân thường gặp gồm vòng bi hư hỏng, mất cân bằng động, độ đảo trục chính vượt giới hạn, côn trục chính bị mòn hoặc vấn đề liên quan đến hệ thống gá dao.
1.3. Nhiệt độ trục chính tăng cao
Spindle nóng bất thường có thể xuất phát từ tiền tải vòng bi không phù hợp, hệ thống bôi trơn có vấn đề, làm mát kém, tải gia công vượt mức hoặc thông số vận hành không đúng.
Nếu nhiệt độ tiếp tục tăng hoặc đi kèm tiếng ồn và rung động, cần dừng máy theo quy trình an toàn để kiểm tra, tránh gây hư hỏng nghiêm trọng hơn.
1.4. Độ đảo trục chính vượt giới hạn cho phép
Độ đảo lớn có thể làm giảm độ chính xác gia công, gây sai lệch kích thước và tạo ra các vết bất thường trên bề mặt sản phẩm.
Nguyên nhân có thể liên quan đến vòng bi, bề mặt côn, đầu trục, cơ cấu kẹp dao hoặc sai lệch trong quá trình lắp ráp.
1.5. Spindle không đạt tốc độ hoặc xuất hiện lỗi vận hành
Trục chính không đạt tốc độ cài đặt, tăng tốc chậm, dừng đột ngột hoặc phát sinh cảnh báo có thể liên quan đến động cơ spindle, encoder, biến tần, hệ thống làm mát hoặc tải cơ khí.
Việc phân biệt lỗi cơ khí, lỗi điện và lỗi điều khiển là bước quan trọng trước khi đưa ra phương án sửa chữa.
2. Quy trình chẩn đoán sự cố trục chính CNC tại Spindle Tech
Tại CÔNG TY TNHH CÔNG NGHỆ SPINDLE TECH, quy trình chẩn đoán được định hướng theo từng bước kỹ thuật nhằm xác định tình trạng thực tế, phân tích nguyên nhân và đề xuất phương án xử lý phù hợp với từng loại spindle.
Bước 1: Tiếp nhận thông tin và đánh giá hiện trạng
Trước khi kiểm tra, kỹ thuật viên thu thập các thông tin cần thiết:
- Hãng máy CNC, model máy và loại trục chính.
- Hãng sản xuất spindle, mã sản phẩm và tốc độ quay định mức.
- Loại côn trục chính: BT, CAT, HSK hoặc các chuẩn khác.
- Hiện tượng hư hỏng và điều kiện xuất hiện sự cố.
- Lịch sử sửa chữa, bảo trì và thay thế vòng bi.
- Tình trạng hệ thống bôi trơn, làm mát và kẹp dao.
Các thông tin này giúp xác định phạm vi kiểm tra và lựa chọn phương pháp chẩn đoán phù hợp.
Bước 2: Kiểm tra ngoại quan và các bộ phận liên quan
Spindle được kiểm tra tình trạng vỏ, đầu côn, đầu nối điện, đường dầu, đường làm mát và cơ cấu kẹp dao.
Đối với spindle tích hợp động cơ, kỹ thuật viên có thể kiểm tra thêm đầu nối motor, cảm biến nhiệt, encoder và các thành phần liên quan.
Trước khi tháo lắp hoặc kiểm tra bên trong, cần cô lập nguồn năng lượng và tuân thủ các yêu cầu an toàn của thiết bị.
Bước 3: Kiểm tra tiếng ồn, rung động và nhiệt độ
Spindle được đánh giá trong các điều kiện thử nghiệm phù hợp, có thể bao gồm chạy không tải theo từng cấp tốc độ.
Các thông số được theo dõi gồm:
- Tiếng ồn phát sinh khi quay.
- Mức rung động và xu hướng thay đổi theo tốc độ.
- Nhiệt độ tại các vị trí ổ đỡ và vỏ spindle.
- Khả năng tăng tốc và giảm tốc.
- Tình trạng bôi trơn và làm mát.
Kết quả kiểm tra cần được ghi nhận theo điều kiện vận hành cụ thể để hỗ trợ việc xác định nguyên nhân gốc rễ.
Bước 4: Đo độ đảo và kiểm tra độ chính xác hình học
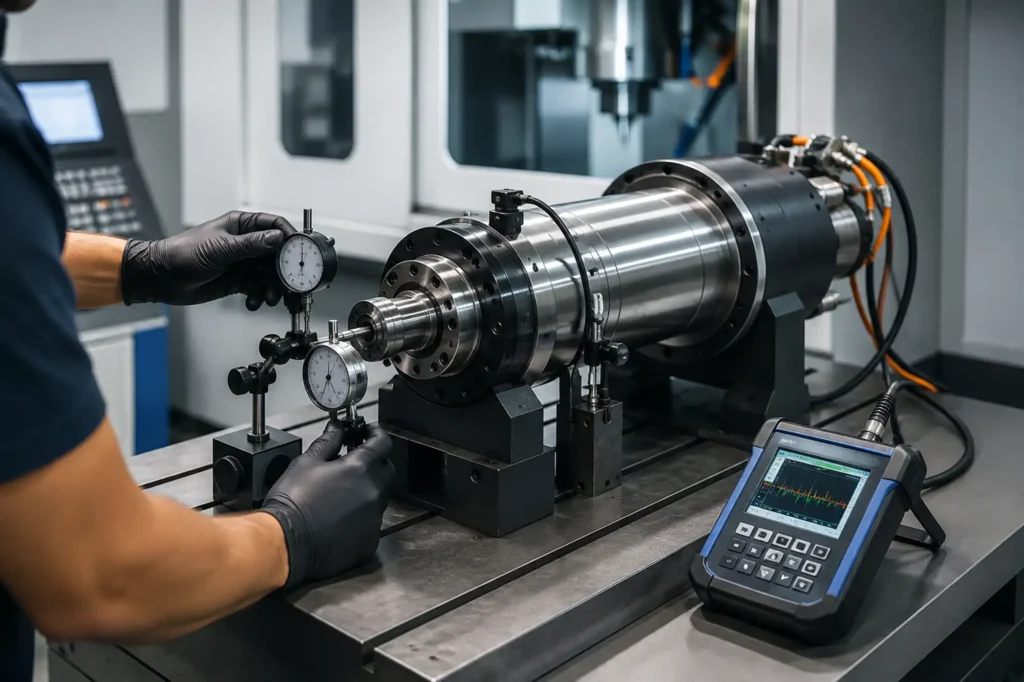
Độ đảo trục chính CNC được kiểm tra bằng đồng hồ so hoặc thiết bị đo phù hợp.
Tùy cấu tạo spindle, các hạng mục có thể bao gồm:
- Độ đảo hướng kính tại vị trí đo quy định.
- Độ đảo hướng trục.
- Độ đảo của trục kiểm lắp vào côn.
- Tình trạng bề mặt côn và vị trí tiếp xúc.
- Độ rơ và tình trạng quay của cụm trục.
- Tình trạng cơ cấu kẹp dao.
Kỹ thuật viên cần phân biệt độ đảo của bản thân trục chính với độ đảo phát sinh từ trục kiểm, bề mặt tiếp xúc hoặc cách gá đo.
Bước 5: Phân tích kết quả và xác định nguyên nhân
Sau khi hoàn thành các bước kiểm tra, kết quả được đối chiếu với tài liệu kỹ thuật của nhà sản xuất và điều kiện vận hành thực tế.
Các nhóm nguyên nhân có thể bao gồm:
- Vòng bi spindle bị mòn hoặc hư hỏng.
- Mất cân bằng động của cụm quay.
- Mòn hoặc hư hỏng côn trục chính.
- Sai lệch lắp ráp hoặc tiền tải vòng bi.
- Hư hỏng rotor, stator hoặc encoder.
- Bất thường ở hệ thống bôi trơn và làm mát.
- Sự cố cơ cấu kẹp dao hoặc hệ thống điều khiển.
Xác định đúng nguyên nhân là cơ sở để lựa chọn giải pháp sửa chữa hiệu quả, hạn chế thay thế linh kiện không cần thiết và giảm nguy cơ tái phát.
3. Quy trình sửa chữa và phục hồi trục chính máy CNC
Sau khi hoàn tất chẩn đoán, Spindle Tech định hướng triển khai phương án sửa chữa dựa trên tình trạng thực tế, yêu cầu kỹ thuật và khả năng phục hồi của từng cụm trục chính.
Bước 1: Tháo rã spindle theo quy trình kỹ thuật
Trục chính được tháo rời theo cấu tạo và tài liệu kỹ thuật phù hợp với từng model.
Các chi tiết được đánh dấu, phân loại và bảo quản để hạn chế nhầm lẫn trong quá trình lắp ráp. Tình trạng ban đầu của vòng bi, trục, côn, spacer và cơ cấu kẹp dao cần được ghi nhận.
Bước 2: Vệ sinh và kiểm tra chi tiết
Sau khi tháo rã, các chi tiết được vệ sinh bằng phương pháp phù hợp với vật liệu và kết cấu.
Kỹ thuật viên kiểm tra:
- Bề mặt trục và côn trục chính.
- Tình trạng mòn, xước, nứt hoặc biến dạng.
- Độ chính xác các vị trí lắp vòng bi.
- Spacer và các bề mặt định vị.
- Các chi tiết thuộc cơ cấu kẹp dao.
- Rotor, stator và cảm biến nếu có.
Kết quả kiểm tra giúp xác định chi tiết nào có thể tiếp tục sử dụng, cần phục hồi hoặc phải thay thế.
Bước 3: Thay vòng bi trục chính CNC
Vòng bi spindle có ảnh hưởng lớn đến độ chính xác quay, độ cứng vững, độ ổn định nhiệt và tuổi thọ trục chính.
Việc lựa chọn vòng bi cần dựa trên mã linh kiện, kích thước, cấp chính xác, khả năng chịu tải, tốc độ quay, cấu hình lắp ghép và yêu cầu của nhà sản xuất.
Quá trình lắp đặt cần kiểm soát:
- Chủng loại và chiều lắp vòng bi.
- Độ sạch của chi tiết và môi trường lắp ráp.
- Phương pháp lắp phù hợp.
- Độ chính xác vị trí lắp và spacer.
- Tiền tải vòng bi theo thiết kế.
- Loại và lượng chất bôi trơn phù hợp.
Không nên thay đổi cấu hình vòng bi hoặc tiền tải nếu chưa có cơ sở kỹ thuật tương ứng.
Bước 4: Phục hồi côn trục chính và các bề mặt chính xác
Đối với spindle bị mòn, xước hoặc va đập tại côn, cần đánh giá mức độ hư hỏng trước khi quyết định mài hoặc phục hồi.
Quá trình gia công phải kiểm soát các yếu tố như độ côn, độ đồng tâm, độ đảo và độ nhám bề mặt theo yêu cầu kỹ thuật.
Không phải mọi trường hợp hư hỏng côn đều có thể phục hồi. Nếu chi tiết vượt quá giới hạn sửa chữa, cần xem xét phương án thay thế phù hợp.
Bước 5: Cân bằng động trục chính CNC
Cân bằng động giúp xử lý tình trạng phân bố khối lượng không đồng đều của cụm quay, từ đó giảm lực ly tâm gây rung động khi spindle hoạt động ở tốc độ cao.
Tùy thiết kế, việc cân bằng có thể được thực hiện trên rotor hoặc cụm quay theo quy trình phù hợp.
Kết quả cần được đánh giá theo tốc độ làm việc, cấu hình spindle và tiêu chuẩn kỹ thuật áp dụng. Cân bằng động không thay thế việc kiểm tra vòng bi, độ đảo và độ chính xác hình học.
Bước 6: Lắp ráp và kiểm soát thông số
Sau khi các chi tiết được kiểm tra và xử lý, spindle được lắp ráp theo đúng trình tự kỹ thuật.
Các hạng mục cần kiểm soát gồm:
- Vị trí và hướng lắp chi tiết.
- Tiền tải vòng bi và kích thước spacer.
- Độ đảo và độ đồng tâm.
- Cơ cấu kẹp dao.
- Hệ thống bôi trơn và làm mát.
- Kết nối điện, cảm biến và encoder.
Đối với spindle tốc độ cao, điều kiện lắp ráp sạch và kiểm soát chính xác các thông số là yếu tố quan trọng để hạn chế rung động, phát nhiệt và hư hỏng sau phục hồi.
4. Kiểm tra thông số trục chính CNC sau sửa chữa
Kiểm tra sau sửa chữa giúp đánh giá tình trạng vận hành và xác nhận các hạng mục đã hoàn thành theo yêu cầu kỹ thuật.
4.1. Kiểm tra độ đảo trục chính
Độ đảo được đo tại các vị trí quy định bằng dụng cụ đo phù hợp.
Kết quả cần được đối chiếu với giới hạn của nhà sản xuất hoặc tiêu chuẩn áp dụng. Biên bản nên ghi rõ vị trí đo, thiết bị đo, điều kiện lắp trục kiểm và giá trị thực tế.
4.2. Kiểm tra rung động spindle
Thiết bị đo rung được sử dụng để đánh giá mức rung tổng thể và xu hướng rung theo tốc độ.
Khi cần phân tích chuyên sâu, có thể kiểm tra thêm thành phần tần số để hỗ trợ nhận diện các bất thường liên quan đến vòng bi hoặc cụm quay.
Kết quả phải được đánh giá trong điều kiện thử nghiệm phù hợp với loại spindle và tốc độ vận hành.
4.3. Kiểm tra nhiệt độ và độ ổn định nhiệt
Spindle được chạy thử theo chương trình tăng tốc phù hợp, đồng thời theo dõi nhiệt độ tại các vị trí cần thiết.
Kỹ thuật viên đánh giá tốc độ tăng nhiệt, khả năng ổn định và sự xuất hiện của tiếng ồn hoặc rung động bất thường.
Nếu nhiệt độ vượt giới hạn cho phép hoặc tăng liên tục không ổn định, cần dừng thử nghiệm và xác định nguyên nhân trước khi bàn giao.
4.4. Kiểm tra tốc độ quay và khả năng vận hành
Tốc độ thực tế được đối chiếu với tốc độ cài đặt bằng thiết bị đo hoặc phương pháp kiểm tra phù hợp.
Các nội dung có thể bao gồm:
- Khả năng tăng tốc và giảm tốc.
- Khả năng duy trì tốc độ.
- Tình trạng dòng điện và tải động cơ.
- Hoạt động của encoder và cảm biến.
- Độ ổn định khi chạy không tải.
- Hoạt động của hệ thống bôi trơn và làm mát.
4.5. Kiểm tra cơ cấu kẹp và nhả dao
Đối với spindle có chức năng thay dao tự động, cần kiểm tra khả năng kẹp, nhả dao và hoạt động của các bộ phận liên quan.
Tùy cấu hình, các hạng mục có thể bao gồm lực kẹp dao, hành trình cơ cấu kẹp, tín hiệu cảm biến và khả năng phối hợp với hệ thống thay dao của máy.
4.6. Chạy thử và đánh giá tổng thể
Sau khi hoàn thành các bước kiểm tra ban đầu, spindle được chạy thử theo điều kiện phù hợp với phạm vi sửa chữa.
Nếu yêu cầu công việc bao gồm xác nhận chất lượng gia công, cần thực hiện thêm phép thử trên máy hoặc kiểm tra mẫu gia công theo yêu cầu đã thống nhất.
5. Bảng thông số cần kiểm tra khi sửa chữa spindle CNC
| Thông số | Mục đích kiểm tra | Phương pháp tham khảo |
|---|---|---|
| Độ đảo hướng kính | Đánh giá độ chính xác quay | Đồng hồ so, trục kiểm |
| Độ đảo hướng trục | Kiểm tra sai lệch theo phương trục | Đồng hồ so và gá đo phù hợp |
| Rung động | Đánh giá độ ổn định cơ khí | Cảm biến rung, máy phân tích |
| Nhiệt độ | Theo dõi tình trạng nhiệt | Cảm biến nhiệt, thiết bị đo |
| Tốc độ quay | Xác nhận khả năng đạt tốc độ | Tachometer hoặc thiết bị đo phù hợp |
| Lực kẹp dao | Đánh giá cơ cấu giữ dao | Thiết bị đo lực kẹp |
| Tình trạng vòng bi | Đánh giá chất lượng lắp ráp và vận hành | Kiểm tra kết hợp rung, nhiệt, tiếng ồn |
| Hệ thống điện và cảm biến | Xác nhận hoạt động điều khiển | Thiết bị đo điện và công cụ chẩn đoán |
Lưu ý: Các giá trị giới hạn phải căn cứ vào model spindle, tài liệu nhà sản xuất, tiêu chuẩn áp dụng và điều kiện thử nghiệm. Không sử dụng một ngưỡng chung cho mọi loại trục chính CNC.
6. Biên bản kiểm tra và nghiệm thu sau sửa chữa
Sau khi hoàn thành sửa chữa, hồ sơ kiểm tra nên ghi nhận đầy đủ tình trạng và kết quả thực tế.
Các nội dung cần có gồm:
- Thông tin nhận dạng trục chính và khách hàng.
- Tình trạng ban đầu và nguyên nhân hư hỏng được xác định.
- Hạng mục sửa chữa và linh kiện thay thế.
- Thông số đo trước và sau sửa chữa nếu có.
- Điều kiện chạy thử, tốc độ và thời gian thử nghiệm.
- Kết quả đo độ đảo, rung động, nhiệt độ và các thông số liên quan.
- Hạng mục đạt yêu cầu, chưa đạt hoặc chưa được thử nghiệm.
- Điều kiện bảo hành và khuyến nghị vận hành.
Hồ sơ nghiệm thu giúp doanh nghiệp theo dõi chất lượng sửa chữa, lập kế hoạch bảo trì và có dữ liệu đối chiếu khi cần kiểm tra lại.
7. Vì sao nên lựa chọn CÔNG TY TNHH CÔNG NGHỆ SPINDLE TECH?
Sửa chữa trục chính CNC đòi hỏi sự kết hợp giữa kiến thức cơ khí chính xác, công nghệ vòng bi, phân tích rung động và kiểm soát thông số vận hành.
Với định hướng chuyên sâu về spindle, CÔNG TY TNHH CÔNG NGHỆ SPINDLE TECH hướng đến việc cung cấp giải pháp kỹ thuật dựa trên tình trạng thực tế của thiết bị, giúp khách hàng có cơ sở lựa chọn phương án sửa chữa phù hợp.
Các nguyên tắc cần được chú trọng trong quá trình sửa chữa gồm:
- Chẩn đoán có cơ sở: kết hợp hiện trạng và kết quả đo để xác định nguyên nhân.
- Sửa chữa theo tình trạng thực tế: lựa chọn phương án xử lý phù hợp với mức độ hư hỏng.
- Kiểm soát quá trình lắp ráp: chú trọng độ sạch, độ chính xác và yêu cầu kỹ thuật của từng cụm chi tiết.
- Kiểm tra sau sửa chữa: đánh giá các thông số liên quan trước khi bàn giao.
- Minh bạch thông tin kỹ thuật: ghi nhận hạng mục đã thực hiện và kết quả kiểm tra thực tế.
Đối với các spindle tốc độ cao, spindle HSK, spindle mài hoặc trục chính có yêu cầu độ chính xác cao, phương án sửa chữa cần được xây dựng dựa trên thiết kế cụ thể và tài liệu kỹ thuật của nhà sản xuất.
8. Liên hệ Spindle Tech để tư vấn sửa chữa trục chính CNC
Khi trục chính máy CNC xuất hiện tình trạng rung, nóng, phát tiếng ồn, độ đảo lớn hoặc không đạt tốc độ yêu cầu, việc kiểm tra sớm giúp doanh nghiệp hạn chế nguy cơ hư hỏng lan rộng và chủ động kế hoạch bảo trì.
CÔNG TY TNHH CÔNG NGHỆ SPINDLE TECH hướng đến việc hỗ trợ khách hàng đánh giá tình trạng spindle, xác định phạm vi kiểm tra và đề xuất phương án sửa chữa phù hợp với từng thiết bị.
Để thuận tiện cho việc tư vấn ban đầu, khách hàng nên cung cấp:
- Hãng máy và model máy CNC.
- Hãng sản xuất, mã spindle và tốc độ quay định mức.
- Hiện tượng hư hỏng đang gặp phải.
- Hình ảnh tem thông số và hình ảnh bên ngoài trục chính nếu có.
- Lịch sử sửa chữa hoặc thay vòng bi trước đó.
SPINDLE TECH – Giải pháp chẩn đoán, sửa chữa và phục hồi trục chính máy CNC, hướng đến độ chính xác và vận hành ổn định.
Liên hệ bộ phận kỹ thuật để được tư vấn về tình trạng trục chính CNC và phương án kiểm tra phù hợp.
Từ khóa chính:
- sửa chữa trục chính CNC
- sửa chữa spindle CNC
- CÔNG TY TNHH CÔNG NGHỆ SPINDLE TECH
Từ khóa phụ:
- sửa spindle máy CNC
- phục hồi trục chính CNC
- quy trình sửa chữa spindle CNC
- chẩn đoán lỗi trục chính CNC
- thay vòng bi spindle CNC
- cân bằng động trục chính CNC
- kiểm tra độ đảo spindle CNC
- kiểm tra rung động trục chính
- sửa chữa spindle tốc độ cao
- phục hồi côn trục chính BT/HSK
- Sửa chữa trục chính#Đại tu trục chính
#Phục hồi trục chính
#Bảo dưỡng trục chính
#Kiểm tra trục chính
#Phân tích rung động trục chính
#Thay vòng bi trục chính
#Mài côn trục chính
#Sửa chữa drawbar
#Kiểm tra lực kẹp dao